La precisión empieza antes de unir las piezas
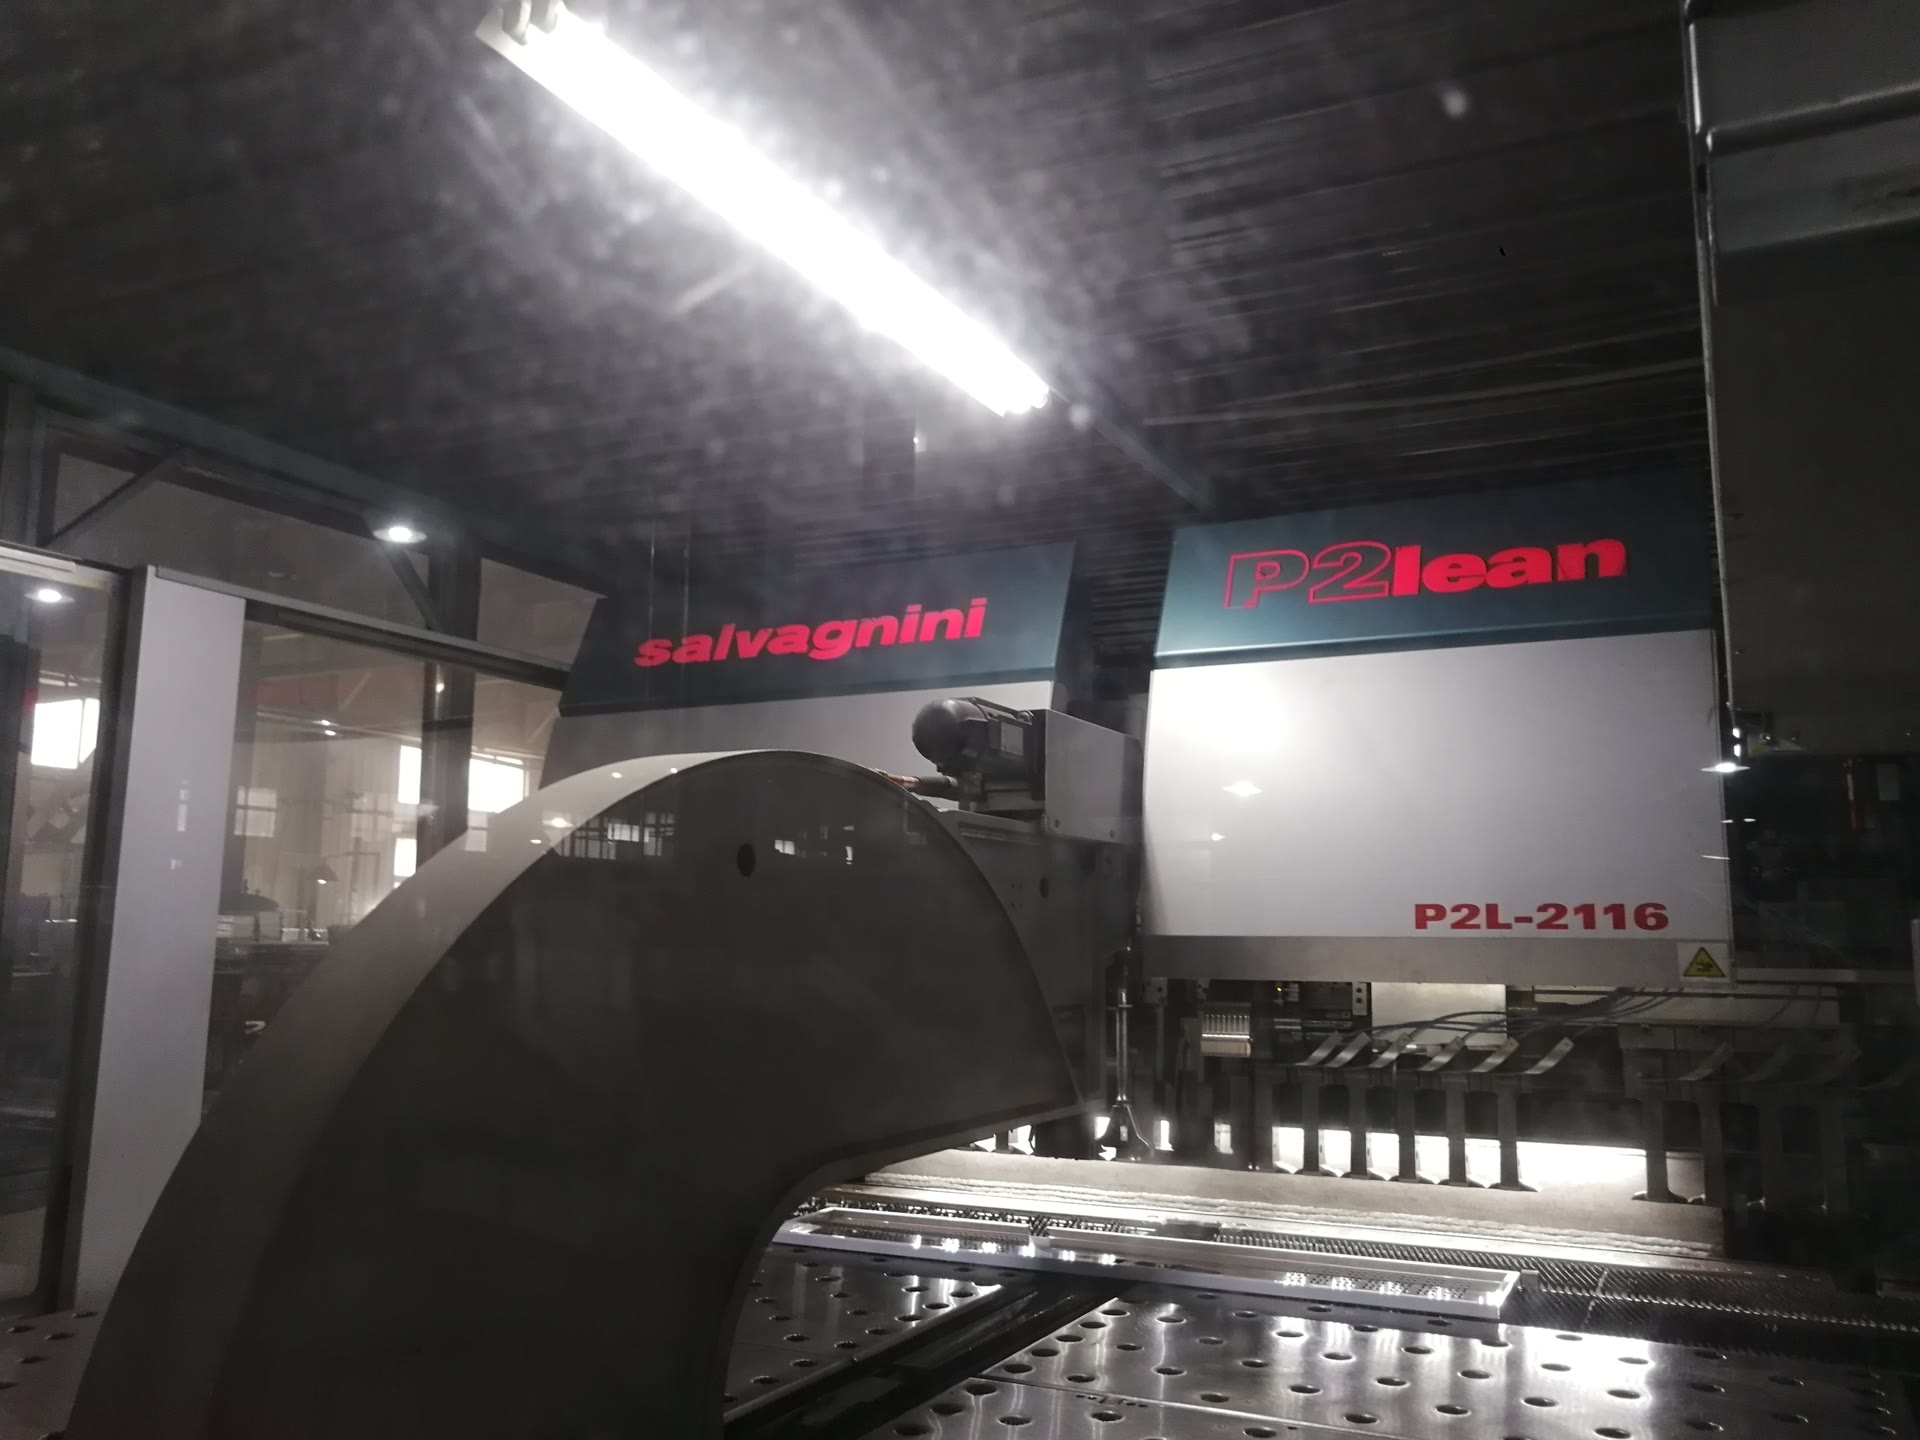
La máquina de la fotografía corresponde a una etapa de conformado automatizado de chapa. Ese paso es decisivo para la soldadura posterior: cuando pliegues, ángulos y bordes llegan repetibles, la junta puede prepararse con una separación más controlada.
La incorporación de soldadura láser se entiende dentro de esa cadena. No sustituye el corte, el plegado, la fijación ni el acabado; los conecta con un proceso de unión más localizado que exige piezas bien preparadas.
Una junta estable mejora consistencia y acabado
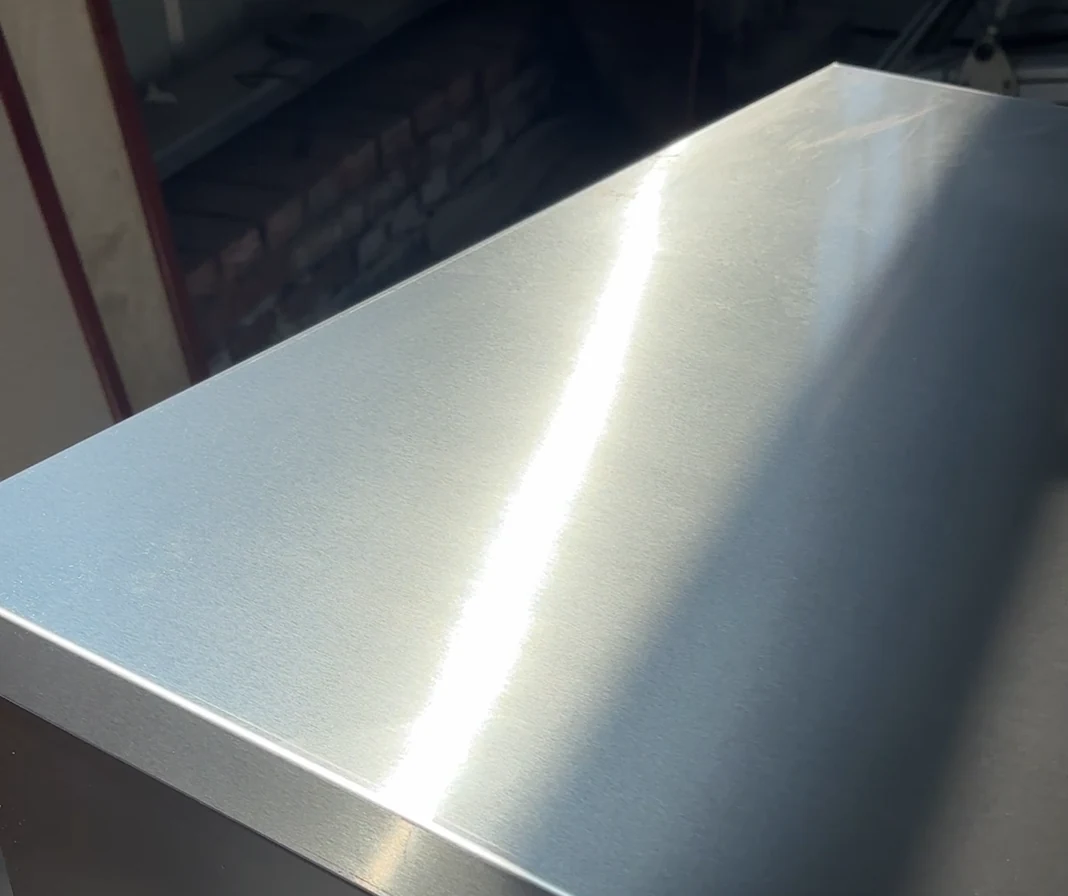
En acero inoxidable visible, una desviación pequeña puede aparecer como una línea irregular, una esquina fuera de plano o un pulido excesivo. Controlar geometría y aporte térmico ayuda a reducir retrabajos y mantener una superficie más uniforme.
El útil también forma parte del proceso
Las piezas deben apoyarse y mantenerse en posición durante la unión. Un dispositivo adecuado mejora repetibilidad y protege las caras que quedarán expuestas.
«La soldadura precisa comienza con piezas precisas: corte, plegado, fijación y parámetros deben trabajar como una sola ruta.»
Equipo de fabricación Acenox
La ruta de fabricación define el resultado visible
Cada etapa entrega una condición verificable a la siguiente. Si una desviación se detecta al final, ya es más costosa de corregir.
| Etapa | Variable crítica | Riesgo si varía | Control |
|---|---|---|---|
| Corte y plegado | Dimensión y ángulo | Junta irregular | Programa y medición |
| Fijación | Posición y separación | Desalineación | Útil y referencia |
| Soldadura y acabado | Energía, velocidad y superficie | Deformación o marca visible | Parámetros e inspección |
La mejora se evalúa en cuatro dimensiones
Repetibilidad
Parámetros definidos y piezas consistentes permiten comparar unidades sin depender únicamente de correcciones manuales.
Aporte térmico localizado
Una unión controlada puede limitar la zona afectada, siempre que material, espesor y geometría sean adecuados.
Acabado posterior
Reducir irregularidades disminuye la cantidad de rectificado o pulido necesaria en las superficies visibles.
Trazabilidad
Programas, parámetros, lote de material e inspección ayudan a repetir el resultado y analizar desviaciones.
La introducción del proceso requiere validación
No todas las juntas ni todos los espesores responden igual. Antes de ampliar el uso, se preparan muestras representativas y se revisan resistencia, geometría, apariencia y repetibilidad.
- Seleccionar la junta. Priorizar piezas y zonas donde el proceso aporta valor verificable.
- Controlar la preparación. Confirmar bordes, limpieza, holgura y fijación.
- Definir parámetros. Ajustar energía, velocidad y secuencia sobre muestras reales.
- Inspeccionar el resultado. Evaluar unión, deformación, acabado y repetición entre unidades.
Criterios para elegir la aplicación
La decisión debe responder a la función y al aspecto de la pieza, no únicamente a la disponibilidad de la tecnología.
- Material y espesor: determinan preparación y ventana de proceso.
- Geometría de la junta: condiciona acceso, fijación y recorrido.
- Exigencia visual: define el acabado y la inspección necesarios.
- Volumen y repetición: permiten valorar útiles, programas y control.